

Aké sú faktory ovplyvňujúce teplotu topenia vo vstrekovacom stroji na plasty?
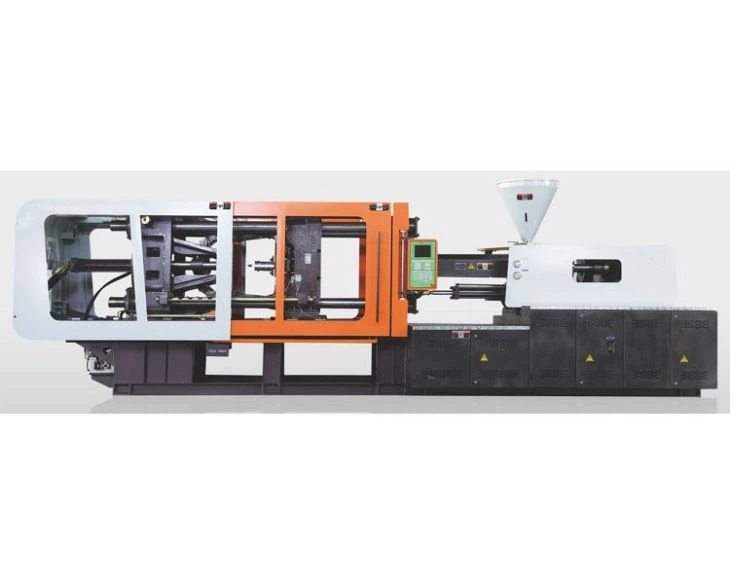
Ako dodávateľStroj na vstrekovanie plastov, Na vlastnej koži som bol svedkom kritickej úlohy, ktorú zohráva teplota topenia v procese vstrekovania plastov. Teplota topenia nie je len náhodné číslo; je to starostlivo kalibrovaný parameter, ktorý môže výrazne ovplyvniť kvalitu, efektivitu a nákladovú efektívnosť celej operácie. V tomto blogu sa ponorím do rôznych faktorov, ktoré ovplyvňujú teplotu topenia vo vstrekovacom stroji na plasty.
1. Vlastnosti plastových materiálov
Typ použitého plastového materiálu je azda najzásadnejším faktorom ovplyvňujúcim teplotu topenia. Rôzne plasty majú odlišné molekulárne štruktúry a chemické zloženie, ktoré určujú ich teploty topenia. Napríklad polyetylén (PE) má relatívne nízku teplotu topenia, typicky v rozmedzí od 105 °C do 135 °C, v závislosti od jeho hustoty. Na druhej strane polykarbonát (PC) má oveľa vyššiu teplotu topenia, zvyčajne okolo 220 °C - 260 °C.
Dôležitá je aj molekulová hmotnosť plastu. Plasty s vyššou molekulovou hmotnosťou zvyčajne vyžadujú vyššie teploty tavenia. Je to preto, že dlhšie polymérne reťazce majú viac medzimolekulových síl, ktoré ich držia pohromade, a na prerušenie týchto síl a transformáciu plastu z pevného do roztaveného stavu je potrebná väčšia energia.
Okrem toho prítomnosť prísad v plaste môže zmeniť jeho taviace vlastnosti. Plnivá, ako sú sklenené vlákna alebo mastenec, môžu zvýšiť teplotu topenia, pretože môžu pôsobiť ako chladiče a vyžadujú viac energie na zahriatie celej plastovej zmesi. Retardéry horenia a farbivá môžu mať tiež vplyv, a to buď zvýšením alebo znížením teploty topenia v závislosti od ich chemickej povahy.
2. Dizajn a prevádzka skrutiek
Skrutka v stroji na vstrekovanie plastov je zodpovedná za dopravu, tavenie a miešanie plastového materiálu. Jeho konštrukcia a prevádzka môžu mať zásadný vplyv na teplotu topenia.
Kompresný pomer skrutky je kľúčovým parametrom. Vyšší kompresný pomer znamená, že plast sa pri pohybe pozdĺž skrutky viac stlačí. Toto stlačenie vytvára trecie teplo, ktoré môže prispieť k procesu tavenia. V dôsledku toho môže závitovka s vyšším kompresným pomerom vyžadovať nižšiu teplotu valca na dosiahnutie rovnakého stavu tavenia v porovnaní so závitovkou s nižším kompresným pomerom.
Svoju úlohu zohráva aj rýchlosť skrutky. Rýchlejšie otáčanie skrutky zvyšuje šmykovú rýchlosť v plaste, čo zase vytvára viac trecieho tepla. To môže pomôcť znížiť požiadavky na externé vykurovanie a potenciálne znížiť nastavenú teplotu topenia. Ak je však rýchlosť skrutky príliš vysoká, môže to spôsobiť prehriatie, degradáciu plastu a nerovnomerné roztavenie.
3. Systém vykurovania sudov
Systém ohrevu suda je primárnym zdrojom vonkajšieho tepla na tavenie plastu. Počet a usporiadanie vykurovacích pásov pozdĺž valca môže ovplyvniť rozloženie teploty topenia. Ak nie sú vykurovacie pásy rozmiestnené rovnomerne alebo ak niektoré z nich nefungujú, môže to viesť k nerovnomernému ohrevu a nekonzistentnému topeniu.
Rozhodujúci je aj vykurovací výkon systému. Ak je kapacita ohrevu nedostatočná, plast nemusí dosiahnuť požadovanú teplotu topenia, čo má za následok neúplné roztavenie a nízku kvalitu dielu. Na druhej strane príliš výkonný vykurovací systém môže spôsobiť prehrievanie a plytvanie energiou.
Ďalším dôležitým faktorom je presnosť regulácie vykurovacieho systému. Na udržanie stabilnej teploty topenia je potrebná presná kontrola teploty. Moderné vstrekovacie lisy na plasty sú vybavené pokročilými regulátormi teploty, ktoré dokážu nastaviť vykurovací výkon na základe meraní teploty v reálnom čase. Akékoľvek chyby v snímačoch teploty alebo v riadiacom algoritme však môžu viesť k teplotným výkyvom.

4. Dizajn formy a chladenie
Konštrukcia formy môže nepriamo ovplyvniť teplotu topenia. Dobre navrhnutá forma so správnou izoláciou môže pomôcť udržať teplo v plaste počas procesu vstrekovania. To znamená, že menej tepla sa stráca do okolia a plast nemusí byť v sude potrebné zohrievať na takú vysokú teplotu.
Svoju úlohu zohráva aj chladiaci systém formy. Ak je ochladzovanie príliš rýchle, môže to spôsobiť stuhnutie plastu skôr, ako úplne naplní dutinu formy, čo môže vyžadovať vyššiu teplotu topenia, aby sa zabezpečil správny prietok. Na druhej strane, ak je chladenie príliš pomalé, môže to predĺžiť čas cyklu a môže tiež viesť k prehriatiu plastu vo forme, čo môže spôsobiť degradáciu.
5. Rýchlosť a tlak vstrekovania
Rýchlosť a tlak vstrekovania môžu ovplyvniť teplotu topenia. Vyššie rýchlosti vstrekovania môžu generovať viac šmykového tepla v plaste, keď preteká úzkymi kanálmi formy. Toto dodatočné teplo môže prispieť k procesu tavenia a môže umožniť mierne nižšiu nastavenú teplotu tavenia.
Vstrekovací tlak tiež ovplyvňuje správanie pri tavení. Vyššie tlaky môžu stlačiť plast, čo môže zvýšiť trecie sily a vytvárať teplo. Avšak nadmerný tlak môže tiež spôsobiť, že plast bude tiecť príliš rýchlo a môže viesť k problémom, ako je tryskanie alebo vzplanutie, takže je potrebné dosiahnuť rovnováhu.
6. Podmienky prostredia
Okolitá teplota a vlhkosť môžu mať malý, ale stále viditeľný vplyv na teplotu topenia. V chladnejších prostrediach môže plast strácať teplo rýchlejšie, keď sa dostáva do stroja, a na kompenzáciu týchto tepelných strát môže byť potrebná mierne vyššia teplota topenia.
Problémom môže byť aj vysoká vlhkosť, najmä pri hygroskopických plastoch, ako je nylon. Vlhkosť v plaste môže spôsobiť hydrolýzu počas procesu tavenia, čo môže znížiť molekulovú hmotnosť plastu a zmeniť jeho vlastnosti pri tavení. V takýchto prípadoch môže byť potrebné plast pred použitím dôkladne vysušiť a podľa toho upraviť teplotu topenia.
Záverom možno povedať, že teplotu topenia v stroji na vstrekovanie plastov ovplyvňuje množstvo faktorov. Pochopenie týchto faktorov je nevyhnutné pre optimalizáciu procesu vstrekovania, zabezpečenie vysoko kvalitných dielov a zníženie výrobných nákladov. Ak hľadáte spoľahlivéStroj na vstrekovanie plastovalebo anAutomatický vstrekovací lis na PET fľaše, aleboVstrekovacie stroje pre PET predlisky, sme tu, aby sme vám pomohli. Môžeme vám poskytnúť správne vybavenie a technickú podporu, aby vyhovovali vašim špecifickým potrebám. Pre podrobnú diskusiu a vyjednanie obstarávania nás neváhajte kontaktovať.
Referencie
- Rosato, DV, Rosato, DV a Rosato, MG (2000). Príručka vstrekovania. Kluwer Academic Publishers.
- Beaumont, JP (2007). Príručka na riešenie problémov so vstrekovaním. Hanser Gardner Publications.
- Throne, JL (1996). Reológia a spracovanie plastov. Marcel Dekker.